在新能源、電氣設備、精密電機、5G通訊等高端製造領域,銅憑藉超高導電性、優異導熱性與良好延展性,已成為導電母排、導熱與電路連接的核心基礎材料。然而長期以來,銅焊接被公認是該領域技術難度最高的挑戰之一。高反射率、易飛濺、氣孔、熔深不均等難題,嚴重制約產品良率與性能提升。
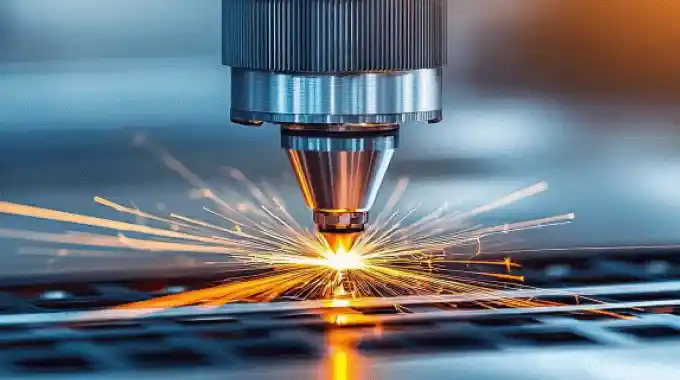
傳統雷射焊接、TIG氬焊、電阻焊等常規工藝,已無法滿足高端銅部件的精密生產要求。雙光束雷射的導入,則從根本上突破了銅焊接的技術瓶頸,成為高反射材料精密焊接的核心解決方案。
銅焊接難點
銅是典型的高反射、高導熱金屬。這些材料特性導致常規焊接工藝「屢戰屢敗」,痛點集中在四個方面:
雷射吸收率極低,起弧困難
傳統雷射需極高功率才能起弧,導致能耗高、頻繁斷弧、熔深不足,以及假焊或漏焊。
導熱過快,熔池穩定性差
熔深淺、焊道寬度不一致、成形粗糙是常見問題,無法滿足精密部件的焊接要求。
飛濺與氣孔缺陷頻發,良率低
傳統單光斑雷射伴隨的不穩定匙孔與劇烈熔池攪動,極易產生大量飛濺與氣孔,削弱焊道的機械與電氣性能。
熱影響區大,母材性能劣化
高溫導致銅氧化、軟化、變形與開裂,損害其固有的導電導熱性能,難以滿足動力電池、精密電機等高端應用。
高反射材料焊接專用方案
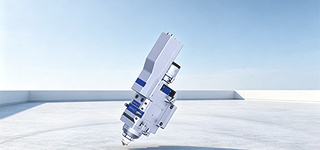
有別於傳統單高斯光斑雷射,雙光束雷射採用中心高亮度實心光斑與周邊環形光斑組成的獨立可控雙光束結構。兩束光的功率、光斑尺寸與能量配比均可獨立調節,精準匹配銅等高反射材料的焊接特性。
核心工作原理
中心光束:具備高能量密度、高亮度與強聚焦能力,快速穿透銅的高反射表面,瞬間形成穩定匙孔,實現深熔焊接。解決銅焊接起弧困難與熔深不足的核心問題。
環形光束:提供寬域均勻熱輸入,包覆中心熔池,有效擴大匙孔開口、穩定熔池流動,並減緩熔池冷卻速率,使焊接過程更穩定。同時對母材提前預熱,大幅提升銅的雷射吸收率,從源頭減少焊接缺陷。
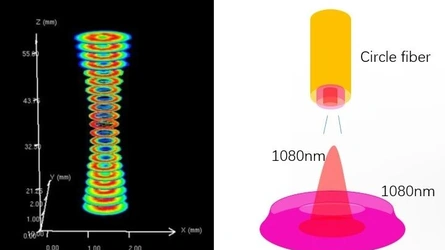
此「中心匙孔鑽孔、外環熔池穩定」的雙光束協同模式,完美解決傳統雷射銅焊接的所有痛點,實現高反射材料精密焊接的質變突破。
雙光束雷射焊接核心技術優勢
相較常規焊接工藝,雙光束雷射在銅焊接應用中具備顛覆性優勢,全面提升焊接品質、效率與穩定性:
超低飛濺,焊道成形極致平滑
雙光束雷射穩定匙孔並調控熔池流動軌跡,抑制熔融金屬的劇烈飛濺。焊接後焊道平整光滑,無爆點與毛刺,免除後續打磨拋光工序。特別適用於新能源母排、極柱等對外觀與精度要求嚴苛的工件。
氣孔率顯著降低,排氣性能優異
外環光束的寬域熱輸入延長熔池存留時間,為氣體逸出提供充足空間,有效解決銅焊接常見的氣孔與空洞問題。焊道緻密度極高,焊接接頭的導電性、抗拉強度與耐疲勞性接近母材,完全滿足高壓大電流工況要求。
熱輸入可控,工件變形極小
憑藉精準的雙光束能量配比控制,熱輸入集中且均勻,熱影響區大幅縮小,防止銅母材過熱、氧化、變形與軟化。特別適用於薄壁銅件與精密小件的焊接,大幅提升產品一致性。
適應性廣泛,兼顧精密與高效生產
透過調節內外光束功率配比與光斑尺寸,系統可靈活適應超薄銅箔、中厚銅板與異形銅部件的焊接需求。支援微米級精密點焊與深熔連續焊,焊接速度較常規工藝提升30%以上,適合大規模量產。
實際應用——銅焊接
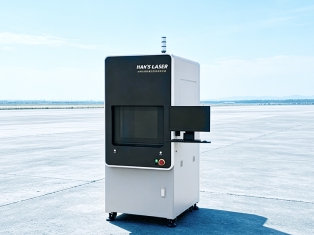
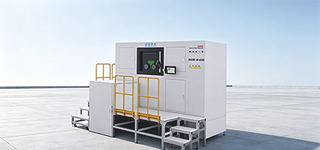
以HW-Q-CW6000-4-2-D/E5-H雙光束雷射對4 mm銅板進行焊接能力測試。焊接過程採用同軸氮氣保護配合振盪焊接技術,有效抑制飛濺與高反射。
縮小振盪寬度可實現熔深大於4 mm,驗證設備具備完全穿透4 mm銅材的能力。隨著振盪寬度增大,雷射能量更分散,熔深相應下降。
透過合理匹配振盪寬度與頻率,可在確保熔深達標的同時優化焊道外觀,充分發揮4+2雙光束雷射在厚銅板焊接中的工藝優勢。
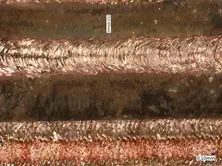
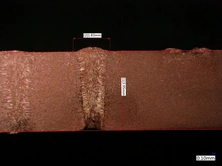
1.8 mm焊道寬度,4 mm銅材完全焊透
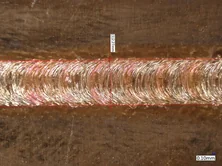
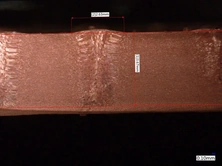
2.6 mm焊道寬度,熔深達3.67 mm
賦能高端製造全價值鏈
憑藉優異的焊接性能,雙光束雷射已成為精密銅焊接的主流設備,覆蓋多個高端製造領域:
新能源動力電池應用
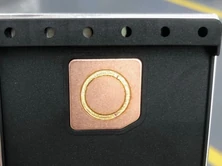
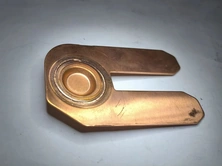
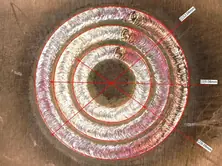
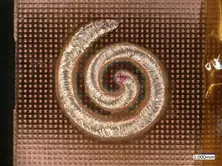
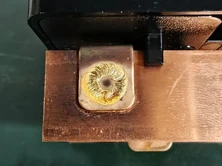
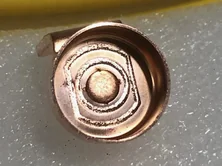
用於銅母排、極柱、轉接片等核心導電部件焊接,可實現銅極柱單道或多道環縫焊及多層極耳螺旋點焊。焊接缺陷少、焊道低氣孔無飛濺、導電性優異,顯著提升動力電池運行安全性。
高壓電氣連接應用
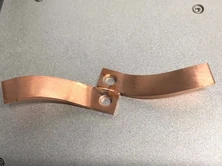
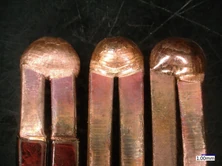
用於接觸器、母排連接件、導電端子等銅部件焊接,可執行接觸器母排拼接、母排多點環縫搭接焊、銅棒端部成球及導電端子多道焊縫焊接。焊道導電穩定、結構強度高,確保高壓電氣系統長期可靠運行。
液冷散熱應用
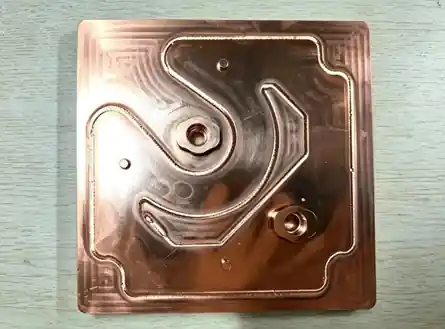
用於銅水冷散熱板與超薄散熱基板的精密焊接,可執行銅散熱板長焊縫拼接與多道搭接焊。焊道強度高、導電性佳、密封可靠,滿足高端製造的嚴苛標準。
雙光束雷射:開啟銅焊接新時代
銅焊接的核心矛盾,本質上是高反射、高導熱的材料特性與常規工藝能量輸入方式之間的錯配。雙光束雷射透過創新的獨立雙光束控制技術,從根本上解決銅焊接飛濺多、氣孔率高、焊道成形差、性能不穩定的行業痛點。
隨著製造業朝向精密化、高效率、高品質升級,傳統粗放焊接工藝正逐步被淘汰。雙光束雷射焊接不僅提升銅部件焊接的良率與生產效率,更守護高端裝備的核心性能,成為新能源與精密製造產業升級的關鍵賦能技術。
未來,隨著雙光束雷射技術持續迭代,功率穩定性與光束控制精度將進一步提升,其在高反射材料焊接中的應用場景將不斷拓展,確立其作為高端精密金屬焊接主流解決方案的地位。