技術背景
隨著全球數位轉型加速,AI與大模型需求急遽攀升,驅動晶片功耗進入數十千瓦級,機櫃功率密度呈指數級增長。算力與能耗持續大幅攀升,傳統氣冷技術受物理極限、能源效率與可靠性問題制約,已無法滿足快速升級的散熱需求。液冷憑藉遠高於氣冷的比熱容量,可更快速帶走熱量。得益於短距離熱傳路徑、高換熱效率與優異的散熱能源效率,液冷已成為資料中心克服高功率散熱挑戰、實現高效熱管理的「最優解」,甚至是「唯一解」。
從低碳環保角度來看,液冷具備優異的節能表現。液冷資料中心的PUE(電源使用效率)可降至1.2以下,每年節省可觀電費,兼具低能耗與高效能,顯著提升經濟效益。在國家政策層面,液冷被認定為低碳發展的重點方向。《資料中心綠色低碳發展行動計畫》明確提出,到2025年底,全國資料中心平均PUE需降至1.5以下;新建或擴建的大型及超大型資料中心PUE須低於1.25,國家樞紐節點資料中心專案PUE不得超過1.2。該計畫亦強調推廣節能技術與設備,因地制宜推進液冷與蒸發冷卻方案,提高自然冷源利用率。
傳統製造技術
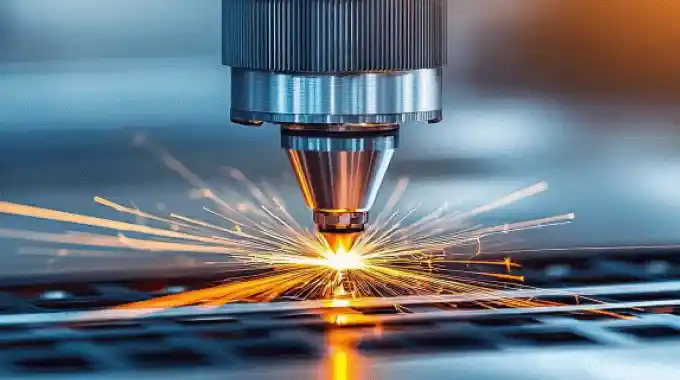
傳統液冷部件製造主要依賴氬弧焊、硬焊、摩擦攪拌焊等連接技術。然而,這些傳統方法在精度、焊道強度、密封性能、可靠性、複雜幾何適應性及大規模量產品質一致性方面,均無法滿足新一代熱交換器的需求。雷射焊接憑藉高能量密度、極小熱影響區與優異焊接精度——傳統製程難以企及——已成為液冷部件的主導連接方式。
雷射焊接在液冷伺服器部件中的優勢
高焊接精度:雷射焊接可達微米級精度,對液冷伺服器中的微小部件與精密結構至關重要,確保可靠的焊道品質,防止因焊接不精確導致的洩漏或性能下降。
高焊接速度:快速焊接製程顯著縮短生產週期,提升製造效率。液冷伺服器通常涉及大量焊點,雷射焊接的高速特性可支撐大規模生產需求。
優異焊道品質:雷射焊接產生窄而深的焊道,熱影響區極小、變形低,有助維持液冷伺服器的結構完整性與外觀品質。高品質焊道亦提升系統可靠性與耐久性。
非接觸式焊接:雷射焊接為非接觸製程,作業時不對工件施加直接物理力量。這對液冷伺服器中精細敏感的部件尤為有利,可避免機械應力導致的損傷,維持部件完整性與性能。
廣泛適應性:雷射焊接可適用於多種材料與不同厚度。無論金屬或特定非金屬材料,均可透過調整雷射參數獲得最佳焊道。此靈活性使雷射焊接在滿足液冷伺服器多樣化設計與材料需求方面具有明顯優勢。
自動化與智能化:雷射焊接系統易與自動化產線整合,實現焊接製程的智能化與自動化控制。這不僅提升生產力,亦將人為誤差降至最低,確保焊道品質一致。
冷板液冷是目前主流液冷方案
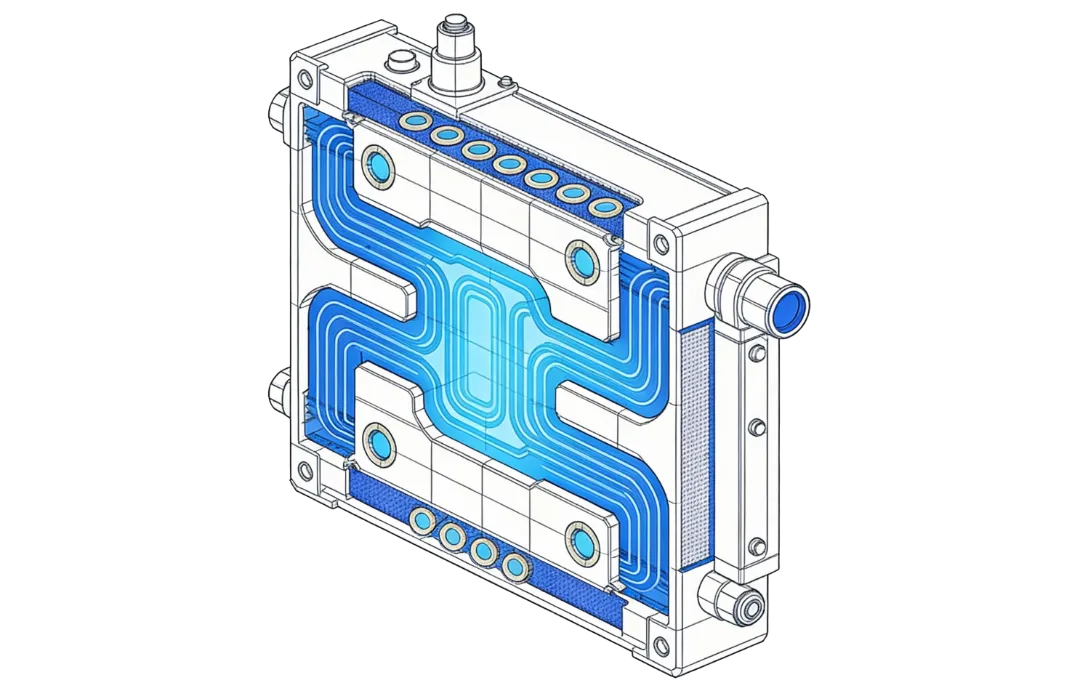
液冷主要類型包括冷板式、浸沒式與噴淋式。相較其他接觸式液冷方式,冷板液冷系統將冷卻液直接送入伺服器內部,透過與晶片緊密貼合的冷板實現高效換熱。冷板散熱可帶走機櫃內設備產生熱量的70%至75%。由於未實現100%液冷,其散熱性能與能源效率提升幅度略低於其他液冷方式,通常採用氣液結合等混合散熱方案。
雷射焊接在冷板液冷系統中的應用
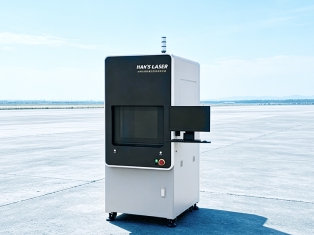
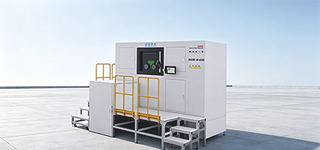
大族激光專用裝備提供液冷部件完整的雷射焊接解決方案,涵蓋加工工藝、系統設備與自動化集成。
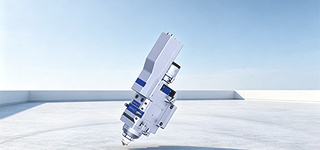
該方案配備高速振盪焊接頭,可實現圓形、Z形、八字形等多種振盪軌跡,增大有效光斑尺寸、提升間隙容忍度,有效應對液冷系統中複雜的內部管路結構與裝配間隙,實現高度靈活、高適應性的加工。配備智能過程檢測功能,實現缺陷即時預防、識別與全流程數據追溯,確保液冷部件的高焊接效率與良率。
透過運用即時過程監控、運動軌跡控制與雷射光束整形等先進技術,系統進一步實現缺陷預防與製程優化,滿足液冷部件對密封性能與焊道強度的嚴格要求,提升產品性能與可靠性。
三大液冷部件雷射焊接製程與案例
1. 冷板液冷板——分歧管雷射焊接
分歧管雷射焊接指液冷板中主要冷卻液通道的焊接,主要連接主通道與分支接頭。此製程要求高精度與高可靠性,焊道須均勻牢固、表面平滑潔淨。
針對分歧管焊接,大族激光客製化3C裝備中心與中低功率焊接光源中心聯合開發新型專用焊接系統。透過客製化高精度旋轉夾具,該方案實現不鏽鋼管之間的高同心度連接,確保最終產品無裂紋、氣孔等缺陷,同時維持與原材料一致的外觀。
案例
焊接材料:1.1mm不鏽鋼管 + 1.1mm不鏽鋼管
製程要求:不鏽鋼管無縫連接,密封緊實、無洩漏,焊道強度足夠
挑戰:兩鋼管之間同心度要求極高
2. 冷板液冷板——冷板雷射焊接
冷板是液冷系統中負責換熱的核心部件,顯著影響晶片溫度波動、晶片壽命與長期穩定性。冷板雷射焊接製程利用高能雷射光束,實現蓋板與基板之間高強度、氣密性結合,最大限度降低銅的高導熱性與高反射率在焊接過程中的影響,減少飛濺、降低氣孔率、提升焊道品質。
案例
焊接材料:1.5 mm銅上板 + 2 mm銅下板
製程要求:確保密封完整性、高強度接頭、熔深一致,焊道區域無氧化
挑戰:銅具高導熱性與高反射率,且易氧化
3. 冷板液冷板——波紋管雷射焊接
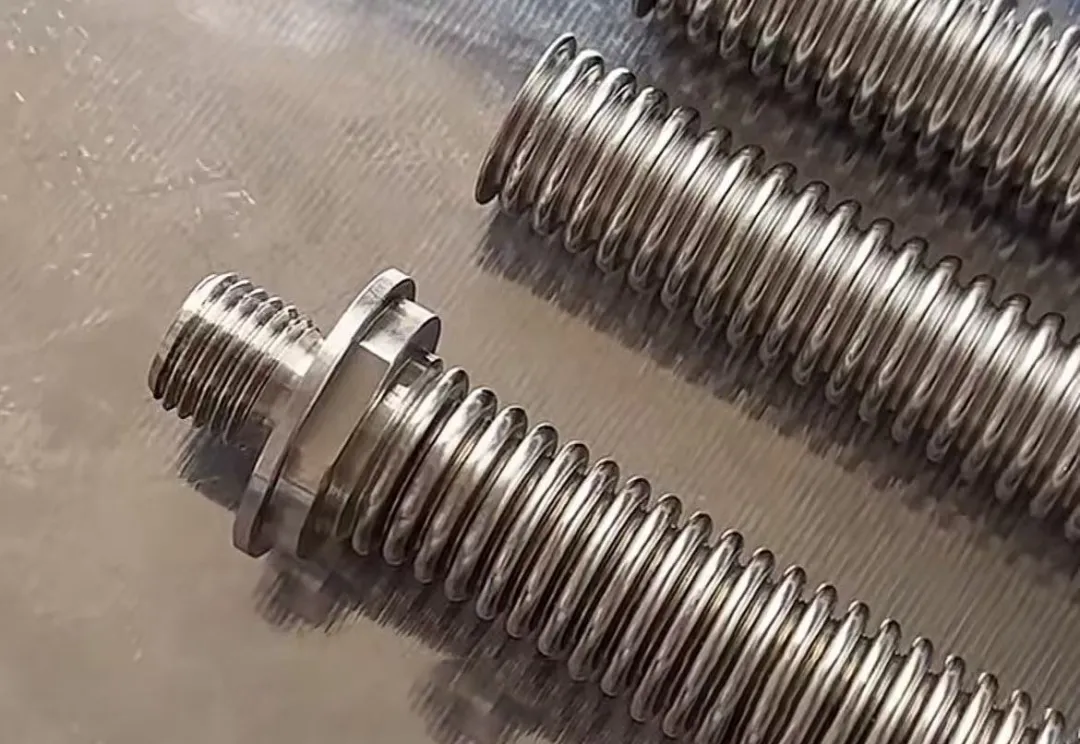
波紋管雷射焊接是一種利用高能量密度雷射光束的精密焊接技術,特別適用於波紋管等精度要求高的複雜金屬管路。其關鍵優勢包括熱影響區極小與焊道品質高,有效防止傳統焊接方法常見的變形與氧化問題。
案例
焊接材料:0.8mm不鏽鋼管 + 0.8mm不鏽鋼管
製程要求:確保可靠密封性能,防止焊接變形,避免焊道接頭氧化
挑戰:結構複雜易變形、金屬易氧化、密封要求極高
雷射焊接驅動液冷伺服器價值重構與效能躍升
大族激光將積極探索液冷雷射焊接技術的先進應用,與更多產品中心協作,打造推動數位經濟與人工智慧邁向更高維度的「冷卻」引擎。此整合將使液冷與高效算力、超低PUE深度融合,加速建構完整、成熟、智能、綠色、高效的液冷產業鏈。